


En el campo industrial,módulos láserson herramientas clave para un procesamiento eficiente y preciso. Se usan ampliamente en la corte, soldadura, marcado y otros procesos, mejorando en gran medida la eficiencia de producción y la calidad del producto. En el campo de la medicina, los módulos láser se han convertido en herramientas indispensables para la cirugía, el tratamiento y la belleza, y la comunidad médica reconoce su precisión y no invasividad. En el campo de las comunicaciones, los módulos láser admiten la operación de alta velocidad de las redes de comunicación modernas con sus ventajas de transmisión de alta velocidad, gran capacidad y fuerte anti-interferencia.

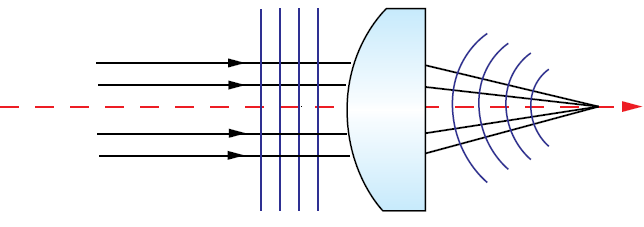
La colimación con láser está directamente relacionada con la calidad del haz de salida del módulo láser, incluidos parámetros como el paralelismo y el ángulo de divergencia del haz. Los módulos láser con alta colimación pueden producir vigas más concentradas y estables, mejorando así la precisión y eficiencia del procesamiento. Al mismo tiempo, la colimación con láser también determina el rendimiento de enfoque del módulo láser. Los módulos láser con alta colimación pueden enfocar mejor el haz en un área pequeña para lograr un procesamiento y medición de alta precisión.
Definición de colimación láser
1. Paralelismo y características de propagación rectilínea de vigas láser
La colimación con láser se refiere a la capacidad de los haces láser para mantener el paralelismo y la propagación rectilínea durante la propagación. Las vigas láser con alta colimación casi no tienen divergencia y pueden mantener un pequeño tamaño de mancha y una distribución de energía estable a largas distancias.
2. Indicadores cuantitativos de colimación
Ángulo de divergencia: mide la divergencia de los haces láser. Cuanto más pequeño sea el ángulo de divergencia, mayor será la colimación.
Cambio de diámetro del haz: evalúa el cambio en el diámetro del haz durante la propagación. Cuanto más pequeño sea el cambio, mejor será la colimación.
El impacto de la colimación en el rendimiento del módulo láser
1. Calidad del haz
La colimación afecta directamente el rendimiento de enfoque y la distribución de energía de los haces láser. Los haces láser con alta colimación pueden lograr puntos enfocados más pequeños y una mayor densidad de energía, mejorando la precisión y eficiencia del procesamiento.
2. Efecto de aplicación
Procesamiento láser: la alta colimación asegura la precisión y consistencia de procesos como corte, soldadura y marcado.
Comunicación: en la comunicación óptica del espacio libre, la colimación afecta la estabilidad y la distancia de la transmisión de la señal.
Medición: la precisión del rango y posicionamiento láser depende de la colimación del haz de luz. La alta colimación puede reducir los errores de medición.
Factores clave que afectan la colimación durante la producción de módulos láser
1. Características de la fuente de luz
Ángulo de divergencia del haz: el ángulo de divergencia del haz de las fuentes de luz, como los diodos láser, tiene un impacto directo en la colimación de los módulos láser. Un ángulo de divergencia del haz más pequeño significa que la energía del haz láser está más concentrada y la direccionalidad es mejor durante la transmisión, mejorando así la colimación del módulo láser.
Estabilidad de la longitud de onda: la estabilidad de la longitud de onda del láser también es un factor importante que afecta la colimación. Un ligero cambio en la longitud de onda puede hacer que la ruta de propagación del haz láser cambie, afectando así la colimación. Por lo tanto, es necesario seleccionar una fuente de luz con alta estabilidad de longitud de onda durante el proceso de producción y mantener la estabilidad de la longitud de onda a través de un control de temperatura preciso y otros medios.
2. Calidad de componentes ópticos
Precisión de procesamiento: la precisión del procesamiento de componentes ópticos, como lentes y reflectores, determina directamente la colimación del módulo láser. Los componentes ópticos de alta precisión pueden enfocarse mejor y colimar el haz láser y reducir la divergencia y la deriva del haz. En el proceso de producción, se necesitan tecnología de procesamiento avanzada y equipos para garantizar la precisión del procesamiento de los componentes ópticos.
Error de ensamblaje: el error de ensamblaje de los componentes ópticos también afectará la colimación del módulo láser. Si la posición relativa y la relación ángulo entre los elementos ópticos son inexactos, el haz láser se desviará y distorsionará durante la transmisión. Por lo tanto, la relación de posición y ángulo de los elementos ópticos debe controlarse estrictamente durante el proceso de ensamblaje, y las herramientas y técnicas de ensamblaje precisas deben usarse para reducir los errores de ensamblaje.

3. Diseño de estructura mecánica
Rigidez: la rigidez de la carcasa del módulo también tiene una influencia importante en la colimación del módulo láser. Una carcasa con buena rigidez puede resistir la influencia de la vibración y el impacto externos, mantener la estabilidad de la estructura interna del módulo láser y, por lo tanto, reducir la deriva y la fluctuación del haz láser. Durante el proceso de diseño, es necesario seleccionar materiales de alta resistencia y formas estructurales razonables para mejorar la rigidez de la carcasa del módulo.
Estabilidad térmica: el módulo láser generará calor durante la operación. Si la estabilidad térmica de la carcasa no es buena, la estructura interna se deformará debido a cambios de temperatura, lo que afectará la colimación del haz láser. Por lo tanto, el rendimiento de la disipación de calor de las medidas de compensación térmica y de carcasa debe considerarse durante el proceso de diseño para mantener la estabilidad de la estructura interna del módulo láser.
4 factores ambientales
Temperatura: los cambios de temperatura afectarán la expansión y la contracción de los materiales internos del módulo láser, afectando así la posición de posición y ángulo de los elementos ópticos y la ruta de propagación del haz láser. Durante el proceso de producción, el entorno de producción debe controlarse la temperatura, y la tecnología de compensación de temperatura se utiliza para reducir el impacto de los cambios de temperatura en la colimación del módulo láser.
Humedad: un ambiente de alta humedad puede causar problemas como la condensación o el crecimiento del moho en la superficie de los componentes ópticos, afectando la transmitancia y la reflectividad de los componentes ópticos, reduciendo así la colimación del módulo láser. Por lo tanto, durante el proceso de producción, la humedad del entorno de producción debe controlarse y se deben tomar medidas a prueba de humedad para proteger los componentes ópticos.
Dust: impurezas como el polvo se adherirán a la superficie de los componentes ópticos o ingresarán al interior del módulo, afectando la propagación y el efecto de enfoque del haz láser. Durante el proceso de producción, la limpieza del entorno de producción debe mantenerse, y se deben tomar medidas a prueba de polvo para evitar la contaminación por impurezas como el polvo.

Pasos técnicos clave para garantizar la colimación del láser
1. Selección y optimización de la fuente de luz
① Seleccione un diodo láser con un ángulo de divergencia baja
Importancia: el ángulo de divergencia del haz del diodo láser tiene un impacto directo en la colimación del láser. Seleccionar un diodo láser con un ángulo de divergencia baja es la base para mejorar la colimación del láser.
Medidas: al comprar diodos láser, compare cuidadosamente los parámetros de divergencia del haz de diferentes productos y seleccione diodos láser con pequeños ángulos de divergencia. Al mismo tiempo, comuníquese con los proveedores para garantizar que el ángulo de divergencia del diodo láser seleccionado cumpla con los requisitos de diseño.
② Optimizar el control de corriente y temperatura de la unidad
Importancia: la potencia de salida y la estabilidad de la longitud de onda del diodo láser están estrechamente relacionados con la corriente y la temperatura del accionamiento. Al optimizar la corriente de accionamiento y el control de temperatura, se puede garantizar que el diodo láser emite un haz láser estable, mejorando así la colimación del láser.
Medidas: Diseñe un circuito de accionamiento razonable para garantizar que el diodo láser funcione a una corriente constante. Al mismo tiempo, use la tecnología de control de temperatura, como usar un chip de control de temperatura o un disipador de calor, para estabilizar la temperatura de funcionamiento del diodo láser dentro de un rango apropiado. Mediante el monitoreo y el ajuste en tiempo real de la corriente y la temperatura de la unidad, el rendimiento del diodo láser puede garantizarse aún más estable.
2. Diseño y ensamblaje del sistema óptico
① Use lentes y reflectores de alta precisión
Importancia: las lentes y reflectores de alta precisión pueden enfocarse y colimar mejor el haz láser y reducir la divergencia y la deriva del haz.
Medidas: En el diseño del sistema óptico, se deben seleccionar lentes y reflectores con alta transmitancia, buena coincidencia del índice de refracción y bajo coeficiente de expansión térmica. Al mismo tiempo, garantice la precisión del procesamiento y la calidad de la superficie de estos componentes ópticos para cumplir con los requisitos de colimación con láser.
② Asegurar la coaxialidad y el paralelismo de los componentes ópticos
Importancia: la coaxialidad y el paralelismo entre los componentes ópticos son cruciales para la colimación láser. Si la posición relativa y la relación ángulo entre los componentes ópticos son inexactos, el haz láser se desviará y distorsionará durante la transmisión.
Medidas: Durante el proceso de ensamblaje, se deben utilizar herramientas y técnicas de ensamblaje precisas, como el uso de instrumentos ópticos para la calibración y posicionamiento para garantizar la coaxialidad y el paralelismo entre los componentes ópticos. Al mismo tiempo, el sistema óptico ensamblado debe inspeccionarse y ajustarse para garantizar que cumpla con los requisitos de colimación con láser.
③ Use equipo de ensamblaje automatizado
Importancia: el equipo de ensamblaje automatizado puede reducir los errores humanos y mejorar la precisión y eficiencia del ensamblaje.
Medidas: Durante el proceso de producción, se deben introducir equipos de ensamblaje automatizados, como máquinas de ensamblaje de lentes automatizadas, máquinas de ajuste de reflector automatizado, etc. Estos dispositivos se pueden ensamblar y ajustar de acuerdo con procedimientos y parámetros preestablecidos para garantizar que la posición de posición y ángulo de los componentes ópticos sean precisos.
3. Optimización de la estructura mecánica
① Diseñe una carcasa de módulos con alta rigidez y buena estabilidad térmica
Importancia: la rigidez y la estabilidad térmica de la vivienda del módulo tienen una influencia importante en la colimación del láser. Una carcasa con buena rigidez puede resistir la influencia de la vibración externa y el impacto y mantener la estabilidad de la estructura interna del módulo láser; Una carcasa con buena estabilidad térmica puede reducir el impacto de los cambios de temperatura en el rendimiento del módulo láser.
Medidas: al diseñar la carcasa del módulo, se deben seleccionar materiales de alta resistencia y formas estructurales razonables para mejorar su rigidez y estabilidad térmica. Al mismo tiempo, las pruebas de simulación como el análisis de elementos finitos se realizan en la vivienda para garantizar que cumpla con los requisitos de colimación con láser.
② Reducir la influencia de la vibración externa y la deformación térmica
Importancia: la vibración externa y la deformación térmica causarán cambios en la estructura interna del módulo láser, afectando así la colimación del láser.
Medidas: Durante el proceso de producción, se deben tomar medidas de absorción de choque y aislamiento de calor, como el uso de amortiguadores y materiales de aislamiento de calor. Al mismo tiempo, el módulo láser se prueba la vibración y la deformación térmica para detectar y resolver problemas en el tiempo.
4. Control ambiental
① Producción en un taller limpio
Importancia: un taller limpio puede proporcionar un entorno de producción limpio y reducir la contaminación del polvo y otras impurezas al módulo láser.
Medidas: Establezca un taller limpio y limpie y desinfecte regularmente. Los equipos de purificación de aire y las instalaciones de prevención de polvo se establecen en el taller para garantizar que la limpieza del entorno de producción cumpla con los requisitos.
② Controle la temperatura y la humedad
Importancia: los cambios en la temperatura y la humedad afectarán el rendimiento y la colimación del módulo láser. Al controlar la temperatura y la humedad, se puede mantener la estabilidad de la estructura interna y el rendimiento del módulo láser.
Medidas: Establezca un sistema de control de temperatura y humedad en el taller de producción, como el uso de aires acondicionados, humidificadores, deshumidificadores y otros equipos. Monitoree y ajuste la temperatura y la humedad en tiempo real para asegurarse de que permanezcan dentro del rango apropiado.
③ Evite la contaminación del polvo
Importancia: las impurezas como el polvo se adherirán a la superficie de los componentes ópticos o entrarán en el interior del módulo, afectando la propagación y el efecto de enfoque del haz láser.
Medidas: Durante el proceso de producción, se deben tomar medidas de prevención del polvo, como usar tapas de polvo y usar telas de polvo. Limpie e inspeccione regularmente el entorno de producción para detectar y abordar rápidamente los problemas de contaminación del polvo.
Método de detección y calibración de colimación láser
1. Equipo de detección
① Analizador de haz láser
Principio
El analizador de haz recibe el haz láser y analiza múltiples parámetros del haz láser, como el tamaño de la mancha, la distribución de energía, el ángulo de divergencia, etc., para evaluar la colimación del láser. Utiliza sensores ópticos y algoritmos de procesamiento de imágenes para convertir la información relevante del haz láser en datos o imágenes visuales para un fácil análisis y juicio.
Solicitud
Durante el proceso de detección, el haz láser emitido por el módulo láser se irradia a la parte receptor del analizador de haz. El analizador de haz puede medir con precisión el diámetro del punto y la distribución de energía del haz láser. Si la forma de la mancha es regular, la distribución de energía es uniforme y el diámetro de la mancha está dentro del rango esperado, significa que la colimación del láser es buena; Por el contrario, si la forma de la mancha es irregular, la distribución de energía es desigual o el diámetro de la mancha excede el rango esperado, puede haber un problema de colimación.

② colimador láser
Principio
El colimador trabaja basado en el principio de autocolimación óptica o interferencia láser. El colimador de autocolimación óptica genera una luz de referencia a través del sistema óptico interno, lo compara con el haz láser medido y determina la colimación del haz láser midiendo la desviación entre los dos. El colimador del interferómetro láser utiliza el fenómeno de interferencia láser para medir el cambio de fase del haz láser durante la propagación, determinando así la colimación del haz láser.
Solicitud
Cuando use el colimador, colóquelo a cierta distancia del módulo láser para que el haz láser pase a través del área de medición del colimador. El sistema óptico o el sistema de interferencia dentro del colimador medirá y analizará el haz láser. Al leer la indicación o los datos de salida del colimador, se puede obtener la colimación del haz láser. Si la indicación está dentro del rango especificado, significa que la colimación del láser cumple con los requisitos; Si la indicación excede el rango, debe ajustarse.
③ Interferómetro láser
Principio
El interferómetro utiliza las características de interferencia del láser para medir el error de frente de onda del haz del láser, evaluando así la colimación del láser. Cuando se superponen dos o más vigas de luz coherentes, se forman franjas de interferencia. Si el frente de onda del haz láser es una onda plana ideal, las franjas de interferencia serán uniformes y paralelas; Si se distorsiona el frente de onda del haz láser, las franjas de interferencia se doblarán o deformarán. Al analizar la forma y la distribución de las franjas de interferencia, se puede obtener el error de frente de onda del haz láser, y luego se puede evaluar la colimación del láser.
Solicitud
Coloque el interferómetro en una posición adecuada para que interactúe con el haz láser emitido por el módulo láser. El interferómetro producirá franjas de interferencia, y la forma y la distribución de estas franjas reflejan el frente de onda del haz láser. Al observar y analizar las franjas de interferencia, se puede entender la colimación del haz láser. Si las franjas de interferencia están dobladas, retorcidas o cambiadas irregularmente, significa que hay un error de frente de onda en el haz láser y la colimación debe ajustarse aún más.

2. Método de detección
① Medición del ángulo de divergencia del haz
Principio
El ángulo de divergencia del haz es uno de los indicadores importantes para medir la colimación del láser. Al medir el tamaño de la mancha del haz láser a diferentes distancias de propagación, el ángulo de divergencia del haz se calcula de acuerdo con una relación geométrica específica. En términos generales, cuanto más pequeño sea el ángulo de divergencia del haz, mayor será la colimación del láser.
Método de operación
Configure un dispositivo receptor de manchas en una determinada posición (como 1 metro, 2 metros, etc.) del módulo láser, y mida el diámetro del punto del haz láser en esa posición. Luego repita la medición del diámetro del punto a diferentes distancias. De acuerdo con el diámetro de punto medido y la distancia de propagación, use una fórmula matemática para calcular el ángulo de divergencia del haz. Por ejemplo, el ángulo de divergencia θ puede calcularse mediante la fórmula θ≈ (d 2 - d1) / L, donde D1 y D2 son los diámetros de la mancha en diferentes posiciones, y L es la distancia entre las dos posiciones de medición. Si el ángulo de divergencia calculado está dentro del rango especificado, significa que la colimación del láser cumple con los requisitos; Si excede el rango, debe ajustarse.
② Análisis de manchas
Principio
La forma de mancha del láser contiene información sobre la colimación del láser. Un punto láser ideal debe ser circular o elíptico, y la distribución de energía debe ser uniforme. Si la forma de la mancha está distorsionada, como contornos irregulares o distribución de energía desigual, puede significar que existe un problema con la dirección de propagación del láser, lo que resulta en una disminución de la colimación.
Método de operación
Use un dispositivo como un analizador SPOT o una cámara CCD para capturar la imagen spot del láser. La imagen del punto capturada se transfiere a la computadora, y el lugar se analiza utilizando un software especial de procesamiento de imágenes. El análisis incluye la forma del punto, la distribución de energía, la posición del centro de gravedad, etc. La colimación del láser se evalúa comparando las características del punto real con el lugar ideal. Si la forma de la mancha está cerca de la forma ideal, la distribución de energía es uniforme y el centro de la posición de gravedad es estable, significa que la colimación es buena; Si la forma de la mancha es anormal, la distribución de energía es desigual o el centro de la posición de gravedad es compensado, la colimación puede ser problemática.
③ Medición de interferencia
Principio
La colimación se evalúa midiendo el error de frente de onda del haz láser usando un interferómetro. Cuando el haz láser pasa a través del interferómetro, las franjas de interferencia se forman dentro del interferómetro. Si el frente de onda del haz láser es una onda plana ideal, las franjas de interferencia serán uniformes y paralelas; Si se distorsiona el frente de onda del haz láser, las franjas de interferencia se doblarán o deformarán. Al analizar la forma y la distribución de las franjas de interferencia, se puede obtener el error de frente de onda del haz láser, y luego se puede evaluar la colimación del láser.
Método de operación
Coloque el interferómetro en una posición adecuada y ajuste el interferómetro para alinearlo correctamente con el haz láser. Comience el módulo láser y el interferómetro y observe las franjas de interferencia. Si las franjas de interferencia son uniformes, líneas rectas paralelas o curvas, significa que el error de frente de onda del haz láser es pequeño y la colimación es alta; Si las franjas de interferencia están dobladas, retorcidas o irregulares, significa que el haz láser tiene un gran error de frente de onda y la colimación debe ajustarse aún más.
3. Método de calibración
① Ajuste la posición y el ángulo del elemento óptico
Principio
La posición y el ángulo del elemento óptico tienen una influencia importante en la colimación del láser. Al ajustar con precisión la posición y el ángulo del elemento óptico, se puede cambiar la dirección de propagación y el efecto de enfoque del haz láser, optimizando así la colimación del haz.
Método de operación
Primero, es necesario determinar los elementos ópticos que deben ajustarse, como lentes, reflectores, etc. Use mecanismos de ajuste de precisión, como tornillos de ajuste fino, soportes de ajuste, etc., para hacer ajustes detallados a los elementos ópticos. Durante el proceso de ajuste, la información de retroalimentación del equipo de detección se puede combinar para monitorear los cambios en la colimación del láser en tiempo real. Por ejemplo, si la detección encuentra que el haz láser se desvía de la dirección ideal a la derecha, la posición horizontal de la lente o el reflector se puede ajustar para mover el haz láser hacia la izquierda para lograr el propósito de la corrección. Una vez completado el ajuste, use el equipo de detección nuevamente para verificar para garantizar que la colimación cumpla con los requisitos.
② Use el sistema de calibración automática
Principio
El sistema de calibración automática utiliza tecnología de sensores avanzados, sistemas de control electrónico y algoritmos para detectar automáticamente la desviación de colimación del láser y ajustar automáticamente la posición y el ángulo de los componentes ópticos de acuerdo con el programa preestablecido para lograr una calibración rápida y precisa.
Método de operación
Configure los parámetros relevantes del sistema de calibración automática, como el rango de calibración, la sensibilidad, la velocidad de calibración, etc. Después de comenzar el sistema de calibración automática, el sistema detectará y analizará automáticamente el módulo láser. Si se encuentra que la desviación de colimación excede el rango establecido, el sistema iniciará automáticamente el mecanismo de ajuste para ajustar la posición y el ángulo del componente óptico. Durante el proceso de ajuste, el sistema monitoreará los cambios en la colimación en tiempo real hasta que la colimación cumpla con los requisitos predeterminados. El uso del sistema de calibración automática puede mejorar la eficiencia y la precisión de la calibración y reducir el impacto de los factores humanos en los resultados de la calibración.
En resumen, la colimación con láser es un indicador clave para medir el rendimiento de los módulos láser, y su optimización implica fuentes de luz, sistemas ópticos, estructuras mecánicas, etc. Con el avance de la ciencia de los materiales, los procesos de fabricación y la tecnología de control inteligente, el control de la colimación láser será más preciso y eficiente, lo que promoverá la aplicación de la aplicación de láser en los modules de los láser en muchos modos de los Fields.
Información del contacto:
Si tiene alguna idea, no dude en hablar con nosotros. No importa dónde estén nuestros clientes y cuáles sean nuestros requisitos, seguiremos nuestro objetivo de proporcionar a nuestros clientes de alta calidad, bajos precios y el mejor servicio.
 Email:info@loshield.com
 Tel: 0086-18092277517
 Fax: 86-29-81323155
 WeChat: 0086-18092277517


